
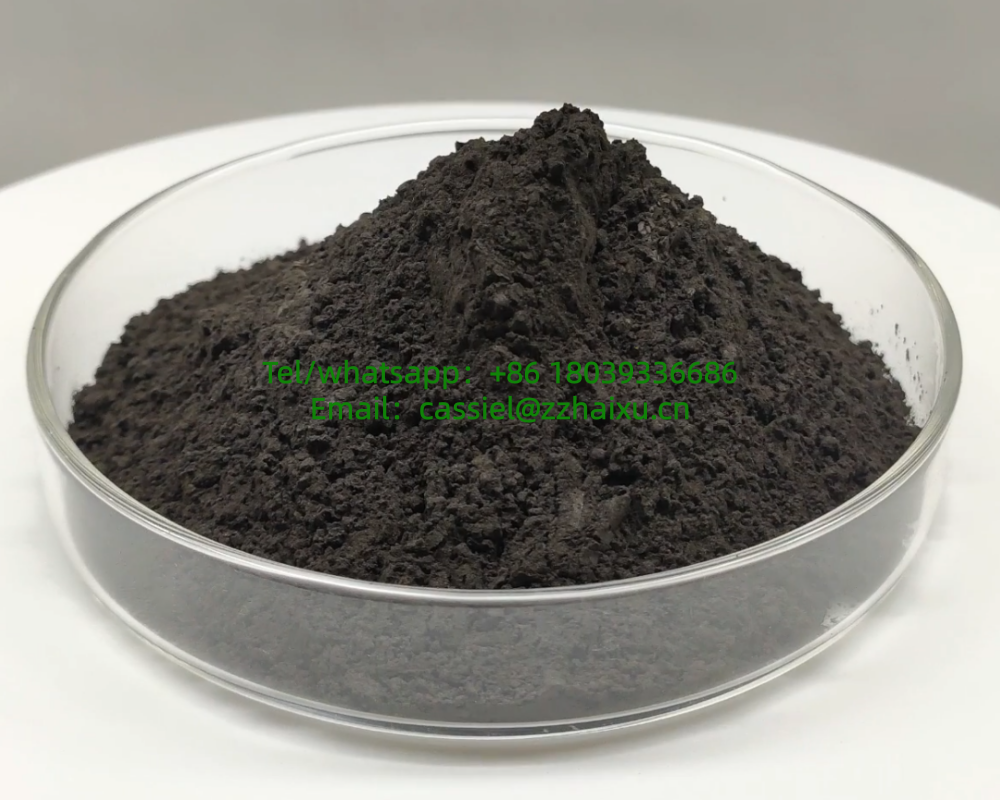
La polvere di cromite produce un colore verde oliva principalmente grazie al Cr³⁺ . Una volta convertito in Cr²⁺ , il colore vira al grigio-bluastro. La cromite contiene naturalmente ferro. Cinque cause principali della differenza di colore sono: il contenuto di Cr₂O₃, il contenuto di Fe₂O₃, l’atmosfera del forno, la finezza della polvere e l’uniformità della miscelazione del lotto.
Identificazione rapida dei fenomeni
- Il colore varia tra i lotti → Variazione nell’alimentazione di Cr₂O₃ o nella composizione minerale
- All’interno dello stesso forno, i prodotti presentano una colorazione giallo-verde da un lato e grigio-bluastra dall’altro → Fluttuazione dell’atmosfera ossido-riduttiva (problema più frequente)
- Macchie o striature localizzate all’interno di un lotto → Finezza della polvere insufficiente, miscelazione inadeguata, fusione incompleta
I. Regolazione delle materie prime (Controllo prioritario. La fluttuazione della composizione minerale della polvere di cromite è il fattore scatenante n. 1)
Definire specifiche fisse ed eseguire un controllo in entrata per la farina di cromite . Indici chiave da monitorare: Cr₂O₃, ferro totale (Fe₂O₃), granulometria e umidità. Non concentrarsi solo sul Cr₂O₃.
- Indici chimici: Cr₂O₃: 44-46%; Fe₂O₃: 26-28%. Il contenuto di ferro controlla direttamente l’intensità del tono giallo. Un contenuto di Fe più elevato conferisce un tono giallo oliva più intenso; un contenuto di Fe inferiore produce un tono verde smeraldo.
- Granulometria: si consiglia una granulometria di 325 mesh o più fine. Lo spinello di cromite a grana grossa si dissolve lentamente e provoca macchie e striature di colore. Mantenere una granulometria costante tra i diversi lotti; evitare di mescolare materiali con granulometria di 200 mesh e 325 mesh.
- Eseguire prove di fusione su piccola scala per i nuovi lotti di minerale provenienti dallo stesso fornitore. Verificare i valori L/a/b con un colorimetro. Approvare la produzione di massa solo dopo aver superato le prove. Non alimentare direttamente con materiali di diversa provenienza tramite miscelazione in silo.
- Pre-omogeneizzazione della materia prima: ammassare, spargere e rivoltare la polvere di cromite sfusa al suo arrivo. In alternativa, miscelare campioni prelevati in più punti per lotto al fine di garantire una distribuzione uniforme di Cr e Fe per l’intero lotto.
- Stabilizzare le materie prime di base: fissare il livello di Fe₂O₃ per la sabbia di quarzo, il carbonato di sodio e la dolomite. L’aggiunta di ferro proveniente dalle materie prime di base amplificherà la dominante gialla e causerà una colorazione giallo-verde incontrollata del vetro.
II. Messa a punto della formula (per la profondità del colore o la virata giallo-blu)
Eseguire prima delle piccole prove in crogiolo. Procedere alla produzione su vasta scala solo quando ΔE soddisfa i requisiti. Apportare piccole modifiche ogni volta.
- Colore troppo chiaro (valore L elevato): aumentare leggermente il dosaggio di polvere di cromite, calcolando in base al contenuto effettivo di Cr₂O₃ anziché al semplice incremento di peso della polvere di minerale grezzo.
- Colore troppo scuro (basso valore L): ridurre gradualmente il dosaggio di polvere di cromite.
- Verde con eccessiva tonalità gialla (valore +b elevato): Opzione 1: Passare a una polvere di cromite con un grado di Fe₂O₃ inferiore. Opzione 2: Aggiungere tracce di agente ossidante per sopprimere la formazione di Fe²⁺.
- Colore grigio-bluastro e opaco (valore a negativo): tipicamente causato da un’atmosfera riducente, non risolvibile semplicemente aggiungendo più polvere di cromite. Aggiungere ossidanti come nitrato di sodio/nitrato di potassio per eliminare il Cr²⁺. Nel frattempo, ridurre gli agenti riducenti, tra cui polvere di carbone, polvere di carbone e trucioli di legno, nei materiali di partenza.
Dosaggio normale per il vetro delle bottiglie di soda-calce: contributo calcolato di Cr₂O₃ dalla polvere di cromite: 0,3-1,8%. Dosaggio standard per il vetro verde oliva delle bottiglie di birra: 0,8-1,5%.
III. Controllo dell’atmosfera del forno di fusione
✅ Condizione target: Atmosfera debolmente ossidante per stabilizzare il cromo come Cr³⁺. Carenza di ossigeno o condizioni riducenti ricche di combustibile: Cr³⁺ si converte in Cr²⁺, con conseguente vetro opaco grigio-bluastro e deviazione del colore tra le due metà del forno.
Misure di adeguamento:
- Stabilizzare il rapporto aria-carburante, aumentando opportunamente l’aria di combustione. Evitare la combustione prolungata in condizioni di basso ossigeno.
- Aggiungere una piccola quantità di nitrato di sodio (ossidante) ai materiali di partenza per stabilizzare il Cr³⁺ e contrastare le zone riducenti locali. Non superare il dosaggio consigliato per evitare la formazione di bolle.
- Controllare rigorosamente le impurità contenenti carbonio nei materiali di partenza. Rimuovere i contaminanti di carbonio, i residui di carta e le macchie d’olio dal rottame di vetro.
- Mantenere stabile il rapporto tra rottame di legno e rottame. Un rapporto tra rottame di legno e rottame variabile comporta la presenza di agenti riducenti e impurità di ferro variabili. Pre-miscelare i lotti di rottame di legno.
IV. Processo di dosaggio, miscelazione e fusione
- Precisione di pesatura: la polvere di cromite è un colorante presente in tracce, utilizzare bilance di alta precisione. Piccoli errori manuali nella dosatura degli ingredienti possono facilmente causare differenze di colore tra i lotti. Premiscelare il masterbatch (polvere di cromite premiscelata con carbonato di sodio) prima di aggiungerlo al lotto principale per migliorare la dispersione.
- Miscelazione: Mantenere una durata di miscelazione costante per una completa dispersione della polvere minerale. Stabilizzare l’umidità del materiale; la polvere agglomerata crea macchie e striature di colore.
- Temperatura di fusione e tempo di mantenimento
- Temperatura troppo bassa: dissoluzione incompleta dello spinello di cromite, colore pallido con macchie nere.
- Temperature eccessivamente elevate: la volatilizzazione del cromo provoca lo sbiadimento del colore. Le fluttuazioni della temperatura del forno inducono direttamente variazioni di colore.
- Stabilizzare la posizione del cumulo, la sequenza di alimentazione e lo spessore dello strato del lotto. Garantire una durata costante di fusione, raffinazione e omogeneizzazione.
- Pressione stabile nel forno: le fluttuazioni della pressione negativa causano l’ingresso di aria o una carenza locale di ossigeno e una differenza di colore trasversale.
V. Gestione della formatura e dell’ispezione
- Lo spessore della parete influenza il valore L: la differenza di colore visibile può derivare da uno spessore non uniforme della parete dell’articolo anziché da una variazione del colorante. Stabilizzare il peso della goccia e i parametri di formatura.
- Test di differenza di colore standardizzato: adottare una sorgente luminosa D65 e uno spessore fisso del campione. Campionare e misurare i valori Lab* ogni 2 ore o per ogni ciclo di cottura in forno con un colorimetro. Impostare il controllo interno ΔE ≤2,0 come accettabile. Conservare campioni di riferimento standard.
- Gestione del rottame: conservare separatamente il rottame verde riciclato. Evitare di mescolarlo con rottame trasparente o ambrato. Mantenere una proporzione fissa di rottame; un cambiamento improvviso della percentuale di rottame altera direttamente la tonalità del colore.